








відцентрові насоси на рамі
Коли говорять про відцентрові насоси на рамі, багато хто відразу уявляє собі просто насос, прикручений болтами до шматка швелера. Насправді ж це ціла система, де рама не просто ?тримач?, а елемент, який безпосередньо впливає на співвісність, вібрацію і, в кінцевому рахунку, на ресурс агрегату. Часта помилка — недооцінювати її розрахунок і виготовлення, особливо коли йдеться про потужні або багатоступінчасті моделі. У нас у ТОВ Чжецзян Янцзицзян Насосна Промисловість до цього підходять інакше: рама – це частина насосного агрегату із самого етапу проектування.
Конструкція рами: що важливо, крім товщини металу.
На вигляд все просто: сталевий профіль, ребра жорсткості, монтажні майданчики. Але ось нюанс: рама для, скажімо, багатоступінчастого відцентрового насоса та для компактного лінійного – це різні завдання. У першому випадку критична жорсткість на кручення, щоб зберегти співвісність валу насоса та двигуна при тепловому розширенні та навантаженні. Ми не раз стикалися з ситуаціями, коли при замовленні у сторонніх виробників раму робили на око? — ніби метал товстий, а після півроку роботи з'являється вібрація, сальники починають текти. Причина - недостатня розрахункова жорсткість, рама "грає".
Тому у нас у цеху стоїть окрема ділянка з виготовлення рам. Використовуємо не просто зварювання, а строгий контроль геометрії після неї - відпал для зняття напруги, потім механічна обробка посадкових площин під насос і двигун. Це дає ту саму нульову? площину, яку можна точно виставити агрегат. Здається дрібницею, але це дозволяє уникнути проблем при монтажі на об'єкті, де далеко не завжди ідеальний фундамент.
Ще один момент – уніфікація. Для стандартних серій, тих жевідцентрових насосів на рамісерії ISG або IRG, ми маємо типові рами-основи. Але якщо проект нестандартний, наприклад, потрібно розмістити на загальній рамі насос, двигун і частотний перетворювач, то йде окремий розрахунок. Іноді навіть робимо пробне складання в цеху, щоб переконатися у зручності обслуговування (доступ до сальникової камери, зливних пробок). Досвід показав, що краще витратити день на це складання, ніж потім вислуховувати претензії від експлуатаційників, які не можуть підлізти ключем.
Складання та центрування: де найчастіше помиляються
Ідеальна рама – це лише половина справи. Друга половина - правильне складання агрегату. Тут головний ворог - поспіх. Стандартна процедура: встановити насос на раму, закріпити "наживу", потім встановити двигун, провести попереднє центрування по напівмуфтах, затягнути кріплення, потім зробити остаточне центрування за допомогою індикаторного годинника. Звучить банально, але скільки разів бачив, як монтажники, поспішаючи, пропускали етап попереднього центрування після затягування болтів рами до фундаменту! Адже навіть найжорсткіша рама може злегка повісті? після анкерування.
Особливо примхливі у цьому планівідцентрові насоси на рамііз магнітною муфтою (магнітні насоси). Там зазор між напівмуфтами мінімальний, і перекіс навіть у пару десятих міліметра може призвести не тільки до вібрації, а й до перегріву магнітів. Ми мали випадок на одному хімічному підприємстві — насос вийшов з ладу за місяць. При розбиранні виявилося, що винна не продукція, а монтаж: раму поставили на нерівний фундамент, підкладаючи під опори сталеві пластини різної товщини. Згодом від вібрації ці прокладки змістилися, порушилася співвісність. Довелося виїжджати, робити все заново, але вже із застосуванням епоксидної суміші, що вирівнює, для рами. З того часу у паспорті на такі відповідальні агрегати ми окремим пунктом прописуємо вимоги до підготовки фундаменту.
Порада, яку завжди даю замовникам: не заощаджуйте на часі центрування на місці. Краще витратити зайві кілька годин, ніж потім місяцями виборювати наслідки. І так, індикаторний годинник — обов'язково, а не на око? по щупу.
Матеріали та захист: для різних середовищ – різні підходи
Стандартна рама – це, як правило, вуглецева сталь із ґрунтовкою та фарбуванням. Більшість приміщень цього вистачає. Але якщо насосний агрегат працюватиме на вулиці, у приморській зоні із солоним повітрям, або в цеху з агресивною атмосферою (пари кислот, лугів), то забарвлення недостатньо. Ми пропонуємо варіанти з гарячим цинкуванням рами або покриттям спеціальним полімерним складом. Це збільшує вартість, але для об'єктів, скажімо, у хімічній чи нафтогазовій галузі це необхідність, а не опція.
Цікавий досвід був із постачанням насосів для зрошувальних систем у регіон із жорсткою водою. Проблема була над рамі, а тому, що бризки і краплі води, містять солі, постійно потрапляли її поверхню. Через кілька років звичайна фарба почала пузиритися. Рішення знайшли просте, але ефективне: стали робити на рамах знімні захисні кожухи з оцинкованої сталі для муфтового з'єднання та двигуна. Це не давало воді застоюватись на горизонтальних полицях рами. Дрібниця, але ресурс збільшився помітно.
Для пластикових хімічних насосів, які у нас також у лінійці, підхід до рами особливий. Сам корпус насоса з поліпропілену або PVDF, а рама сталева. Тут важливо забезпечити не тільки жорсткість, а й правильне кріплення пластикового корпусу, щоб не створювати локальних напруг. Ми використовуємо спеціальні прокладки та особливу схему затягування кріпильних шпильок. Якщо перетягнути – можна тріснути фланець. Цей досвід прийшов, що вже приховувати після пари невдалих проб на зорі виробництва таких моделей.
Інтеграція з іншими системами: більше, ніж просто насос
Сучаснийвідцентровий насос на рамі- Це часто не ізольована одиниця, а частина технологічної лінії. На раму можуть виноситися датчики вібрації, температури, шафи локального керування. Під час проектування це потрібно враховувати заздалегідь. У нас на сайті yangtzeriverpump.ru у розділі продукції можна побачити, що для багатьох моделей ми пропонуємо опцію попередньої установки датчиків і навіть прокладання кабельних трас по рамі. Це заощаджує час монтажу на об'єкті.
Був проект для харчового комбінату, де було потрібне часте миття агрегатів. Замовник просив, щоб на рамі не було важкодоступних місць, де міг би накопичуватися бруд. Довелося переглянути стандартну конструкцію: зробили суцільні похилі поверхні замість ребер жорсткості у вигляді "драбинки", всі зварні шви ретельно зашліфували. Вийшла гладка поверхня, що легко миється. Це питання про те, що рама повинна проектуватися під конкретні умови експлуатації.
Ще один тренд – запит на компактність. Особливо для модернізації старих виробництв, де місце у дефіциті. Іноді доводиться компонувати на одній рамі самовсмоктуючий насос і ресивер, або занурювальний насос із системою підйому. Тут без індивідуального підходу не обійтись. Наше КБ якраз часто займається такими нестандартними компоновками, використовуючи перевірені серійні вузли, але збираючи їх у нову геометрію.
Випробування та відвантаження: останній рубіж контролю
Готовий насосний агрегат на рамі ми не залишимо завод без комплексних випробувань. Це не лише гідравлічні випробування насоса на параметри (напір, витрата), а й перевірка зібраного вузла. Агрегат запускається на випробувальному стенді, вимірюється вібрація на підшипникових вузлах і на самій рамі, перевіряється нагрівання двигуна, робота на різних режимах. Тільки після цього ставиться шильдик ТОВ Чжецзян Янцзицзян Насосна промисловість.
Часто запитують: а навіщо випробовувати вже зібраний на рамі агрегат, якщо насос сам по собі вже перевірено? Відповідь проста: щоб упіймати можливі дефекти складання. Якось на випробуваннях виявили підвищену вібрацію. Причина заводський дефект не у нас, а у постачальника двигуна: трохи била посадка валу. Якби відвантажили ?як є?, проблему шукали б на об'єкті в монтажі, рамі, чим завгодно, втрачаючи час. Отже, цей етап — страховка і для нас, і для замовника.
Перед відвантаженням рама ще раз оглядається, за потреби підфарбовуються місця, де могли зняти фарбу при центруванні. Кріплення, ключі, паспорт - все упаковується в ящик. Здається, дрібниці, але саме з таких деталей складається враження про надійність постачальника. Зрештою,відцентровий насос на рамі- Це особа виробника, яку першим бачать на об'єкті. І воно має говорити про якість.
Відповіднапродукція
Відповідна продукція

Найпопулярнішіпродукти
Найпопулярніші продукти-
 Вертикальні насоси з футеровкою із фторопласту YQF
-
 YZZW Дизельні самовсмоктувальні насоси
-
 Багатоступінчасті відцентрові насоси вертикальні з нержавіючої сталі (легкої серії) CDL та CDLF
-
 Неметалічні пневматичні мембранні насоси QBK
-
 Шестерні насоси з круговим зубом типу YCB
-
 Вертикальні магнітні насоси CQB-L
-
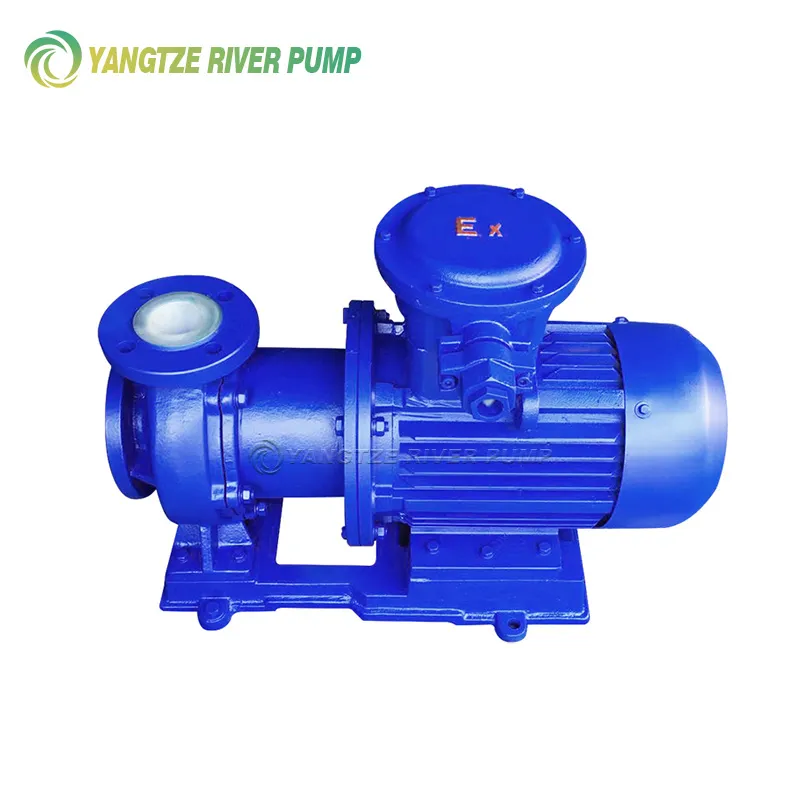 Магнітні насоси з футеровкою із фторопласту CQB-F
-
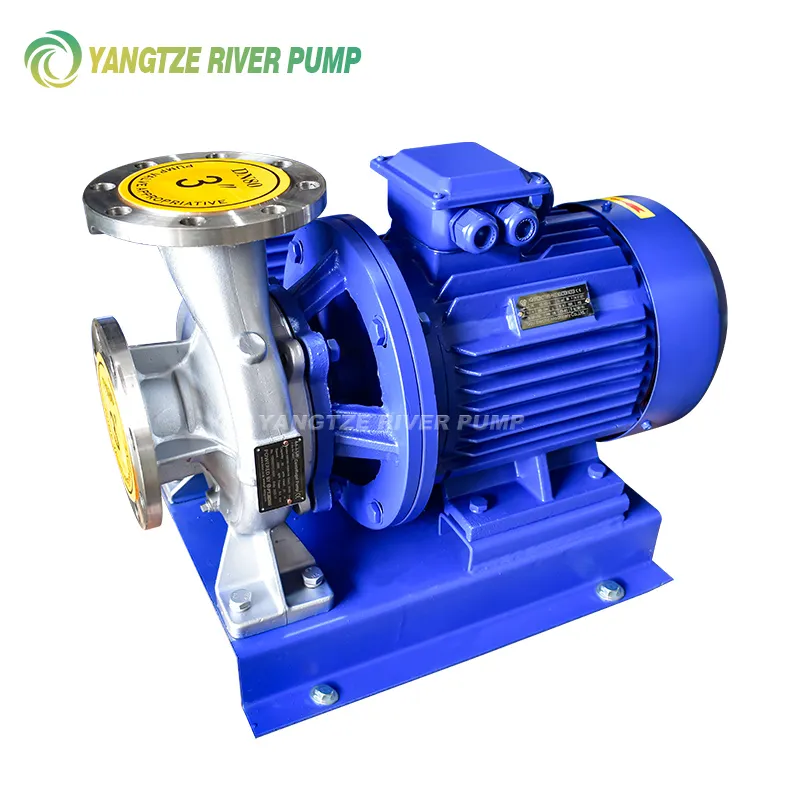 Одноступінчасті горизонтальні трубопровідні відцентрові насоси ISW та ISWH
-
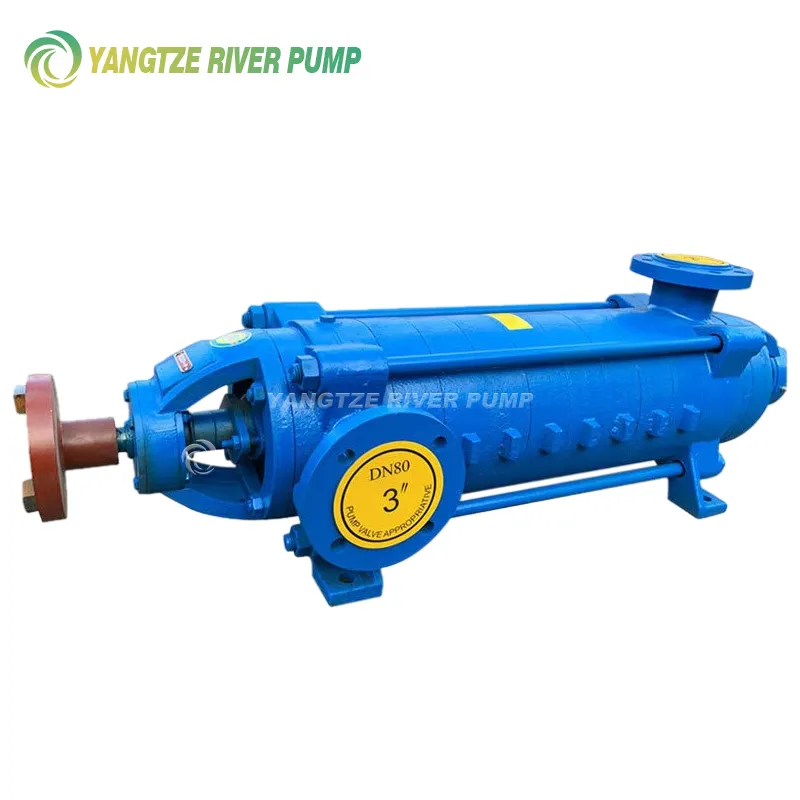 Горизонтальні багатоступінчасті насоси для живлення котлів типу DG
-
 Горизонтальні багатоступінчасті насоси для живлення котлів типу DC
-
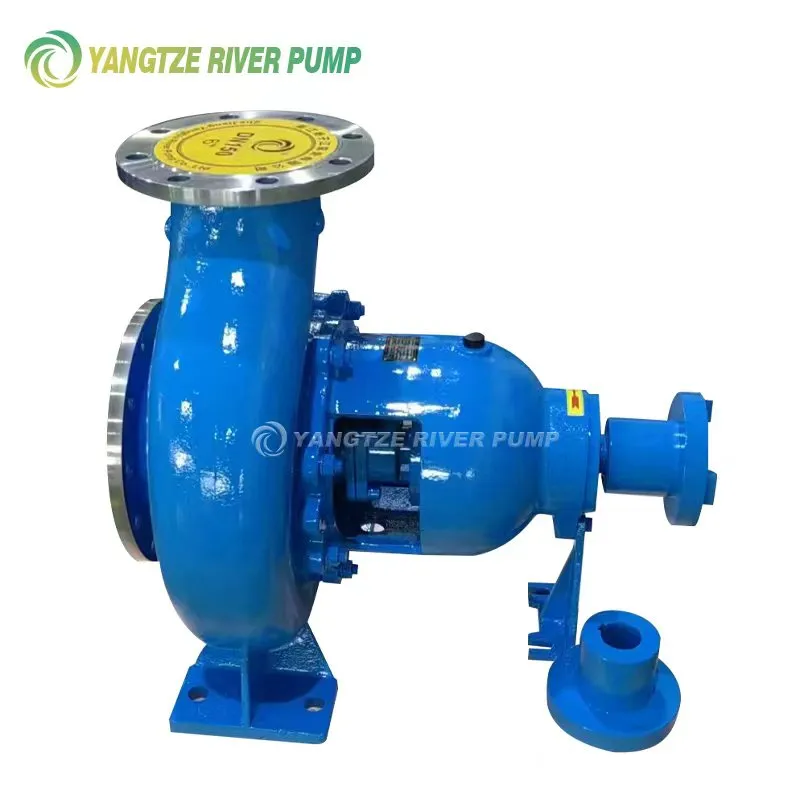 Хімічні відцентрові насоси з нержавіючої сталі IH
-
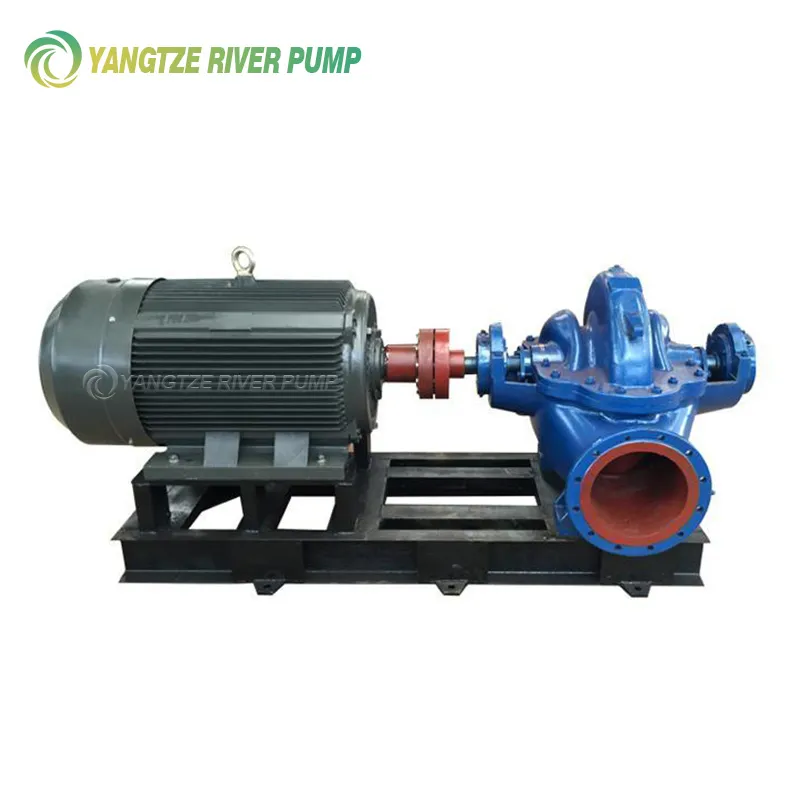 Одноступінчасті відцентрові насоси двостороннього входу типу S
Пов'язанийпошук
Пов'язаний пошук- шестерний насос із внутрішнім зачепленням
- одноступінчастий відцентровий насос для води
- глибинний насос для свердловини 120
- Дизельні багатоступінчасті відцентрові насоси
- CDLF Багатоступінчасті відцентрові насоси вертикальні з нержавіючої сталі (легкої серії)
- відцентровий насос 250 кВт
- магнітний привід насоса
- ступінчастий відцентровий насос
- об'ємний насос схема
- насоси відцентрові 3 квт