








великі відцентрові насоси
Коли говорять "великі відцентрові насоси", багато хто відразу уявляє собі просто габаритний агрегат. Але на практиці ключове – не фізичні розміри, а сукупність параметрів: подача, натиск, потужність приводу, і головне – надійність у конкретних умовах. Часта помилка - вважати, що великий насос апріорі потужний і витривалий. Насправді, якщо неправильно підібрати матеріал проточної частини під середовище або недооцінити кавітаційний запас, навіть найпотужніший апарат вийде з ладу за лічені місяці. У нас у ТОВ Чжецзян Янцзицзян Насосна Промисловість з цим стикалися не раз, особливо коли клієнти надсилали ТЗ зі спрощеними даними серед.
Конструктивні нюанси, які не побачиш у каталозі
Візьмемо, наприклад, корпусвеликих відцентрових насосівдвостороннього входу. Теоретично — відмінне рішення великих витрат, мінімізація осьового зусилля. Але на одній із ТЕЦ під Новосибірськом була історія: насос такої конструкції почав вібрувати після півроку роботи. Розібрали — виявилося, знос ущільнювальних кілець по-різному в правій та лівій порожнині через нерівномірне підведення потоку від вхідного патрубка. У каталогах про такий ефект рідко пишуть, це вже тонкощі монтажу та обв'язування.
Або матеріал. Для більших агрегатів часто пропонують чавун як економічний варіант. Але для морської води, навіть із захисними покриттями, це ризиковано. У нас був проект для портового терміналу, де спочатку закладали насоси з чавунним корпусом та нержавіючим робочим колесом. Переконали замовника на повноцінну нержавіючу марку 316L для всіх мокрих деталей. Дорожче? Так. Але через три роки вони ж надіслали подяку — сусідній причал із бюджетними? насосами вже змінював ротори, а їхнє обладнання працювало в штатному режимі.
Ще момент – привід. З потужностями від 500 кВт і вище не завжди виправдана прямий зв'язок з електродвигуном через муфту. Для дійсновеликих відцентрових насосівіноді логічніше розглядати редуктор або навіть частотне перетворення, щоб уникнути резонансних частот і плавно виходити на робочий режим. Але це подорожчає проект, і замовники часто заощаджують тут, а потім платять за ремонт фундаментів та підшипникових вузлів.
Випробування як критично важливий етап
У нас на виробництві ТОВ Чжецзян Янцзыцзян Насосна Промисловість є свій випробувальний стенд для насосів з діаметром патрубків до 500 мм. Це не для галочки. Кожен великий агрегат перед відвантаженням ганяємо не тільки на воді, але, на вимогу, і на в'язких рідинах, наприклад, на тому ж гліцерині або мазуті. Чому? Тому що крива характеристики, особливо длявеликих відцентрових насосів, на воді і більш в'язкому середовищі може відрізнятися на 15-20%. Якось майже відвантажили насос для перекачування меляси, який за паспортом (розрахованим на воду) підходив. Вирішили перевірити на стенді з імітацією середовища — недобір напору становив майже 18 метрів. Довелося оперативно перераховувати та міняти колесо на варіант з іншим кутом виходу лопатей.
Найскладніше у випробуваннях великих машин – відтворити реальні умови всмоктування. Кавітацію на стенді зловити можна, але часто проблеми починаються на об'єкті через неідеальну геометрію всмоктувального трубопроводу — зайві повороти, звуження. Тому тепер у документації ми окремим пунктом виносимо рекомендації щодо конфігурації всмоктувальної лінії, навіть малюємо ескізи. Це знижує кількість претензій щодо гарантії.
І так, шум та вібрація. Для насоса потужністю 800 кВт рівень вібрації навіть у 5 мм/с може через рік перетворитися на серйозну проблему. Тому на випробуваннях знімаємо спектри вібрації по всіх підшипникових вузлах. Була ситуація із насосом для водовідливу шахти: на стенді все було в нормі, але на об'єкті виникла високочастотна вібрація. Виявилося, що причина у жорсткій зварній опорі, яка резонувала з частотою обертання. Довелося розробляти демпфуючу прокладку. Такі нюанси теоретично не завжди прорахуєш.
Випадки з практики: коли теорія відстає від реальності
Розповім про один із наших проектів — постачаннявеликих відцентрових насосівдля системи обігового водопостачання металургійного комбінату Середовище – вода із суспензією окалини, температура до 45°C. За розрахунками все сходилося, вибрали насоси із зносостійким покриттям на основі хрому карбіду. Але за 9 місяців замовник повідомив про падіння продуктивності. Розтин показало, що основне зношування відбулося не на лопатках робочого колеса, як очікувалося, а в області ущільнювальних зазорів між колесом і корпусом, де швидкість потоку максимальна. Покриття там трималося, але зазори збільшилися через абразивну дію, і почалося перетікання. Довелося оперативно розробляти та постачати змінні вставки корпусу зі збільшеною товщиною захисного шару саме у цих зонах. Тепер для подібних умов ми одразу закладаємо таку конструкцію.
Інший приклад - робота з низькокиплячими рідинами. Здавалося б, головне забезпечити необхідний кавітаційний запас. Але для великих насосів важливим є ще й тепловий режим. Був насос для пропан-бутанової фракції НПЗ. При простому, навіть короткочасному, рідина в корпусі могла закипіти від тепла навколишнього середовища або нагрівання підшипників. При наступному пуску – гідроудар. Рішення знайшли нестандартне: впровадили систему продування корпусу інертним газом під час зупинок та встановили термокомпенсатори на всмоктувальному патрубку. Це не описано у стандартних підручниках з насосів.
І звичайно, логістика та монтаж. Габарити та вага в кілька тонн – це окрема історія. Якось довелося демонтувати частину стіни цеху на об'єкті замовника, тому що проектувальники не врахували габаритний коридор для занесення насоса разом із рамою та фундаментною плитою. Тепер ми завжди запитуємо план цеху з шляхами переміщення та пропонуємо варіанти постачання у розібраному вигляді, навіть якщо це трохи дорожче. Складання на місці, звичайно, вимагає нашого фахівця, зате виключає подібні ризики.
Сервіс та зворотний зв'язок: що відбувається після відвантаження
Багато виробників вважають, що відвантажив насос і забув. Ми в ТОВ Zhejiang Янцзицзян Насосна Промисловість намагаємося тримати зворотний зв'язок. Особливо длявеликих відцентрових насосів, що є ключовим обладнанням. Через півроку-рік після запуску запитуємо дані щодо споживаної потужності, температури підшипників, рівня вібрації. Це безцінна інформація для доопрацювання модельного ряду. Наприклад, завдяки такій практиці ми модифікували систему змащення підшипникового вузла для насосів, що працюють в режимі старт-стоп. Стандартний маслознімний ущільнювач не справлявся з перепадами температур, масло підтікало. Перейшли на лабіринтне ущільнення із дренажним каналом — проблема пішла.
Ще один важливий момент – навчання персоналу замовника. Часто поломки відбуваються через неправильний запуск: неповне відкриття засувки на натиску, запуск на суху? навіть кілька секунд. Для більших насосів це смертельно. Тому ми завжди наполягаємо на проведенні хоч би короткого інструктажу для експлуатаційників. Іноді навіть знімаємо короткі відео за процедурою запуску та зупинення конкретної моделі. Це знижує ризики.
Запчастини. Для великих агрегатів тримати на складі повний набір запасних частин - накладно. Але ми відпрацювали схему із зберіганням у себе критично важливих і швидкозношувані деталі для кожної проданої великої моделі: кільця ущільнювачів, втулки валу, комплекти сальників або картриджі механічних ущільнень. За запитом - відвантаження протягом 2-3 днів. Це дисциплінує і нас, і замовника планувати ремонти наперед, а не в аварійному режимі.
Погляд уперед: куди рухається розробка великих насосів
Наразі тренд — не просто збільшувати розміри, а підвищувати ККД та інтелектуалізувати управління. Длявеликих відцентрових насосівнавіть 1% зростання ККД - це десятки тисяч рублів економії на електроенергії на рік. Ми експериментуємо з профілюванням лопатей методом CFD-моделювання, щоб мінімізувати гідравлічні втрати в проточній частині. Перші результати на випробуваннях показали приріст 1.5-2% для насосів типу D і DS нашого виробництва.
Другий напрямок – моніторинг. Вбудовувані датчики вібрації та температури вже майже стандарт. Але тепер розглядаємо можливість встановлення датчиків для непрямої оцінки зносу проточної частини, наприклад, через аналіз пульсації тиску. Це дасть прогноз залишкового ресурсу. Поки що це пілотні проекти, але за ними майбутнє.
І, нарешті, матеріали. Композитні матеріали на основі полімерів, армованих вуглеволокном, для корпусів великих насосів - поки що екзотика через ціну. Але для агресивних середовищ, де навіть високолегована сталь кородує це може стати рішенням. Ми ведемо переговори з одним НДІ щодо спільних випробувань досвідченого зразка корпусу з такого матеріалу. Якщо вдасться вирішити питання з повзучістю та довговічністю сполук, це може стати проривом для хімічної галузі. Все це — не заради інновацій заради інновацій, а для вирішення тих практичних проблем, з якими стикаємося на об'єктах знову і знову.
Відповіднапродукція
Відповідна продукція

Найпопулярнішіпродукти
Найпопулярніші продукти-
 YZSP Дизельні самовсмоктувальні насоси
-
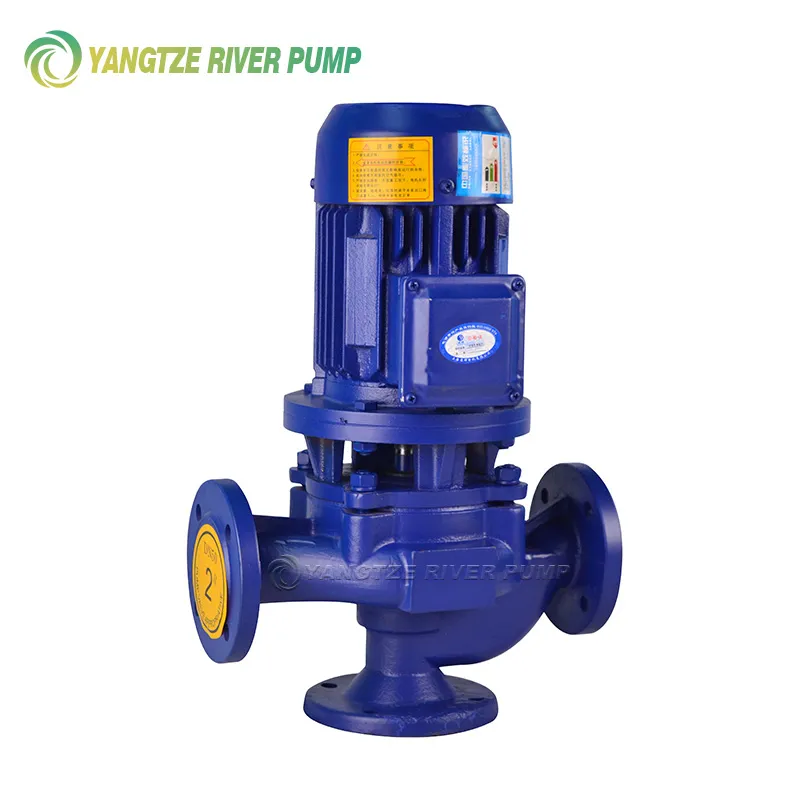 Трубопровідні насоси для стічних вод GW
-
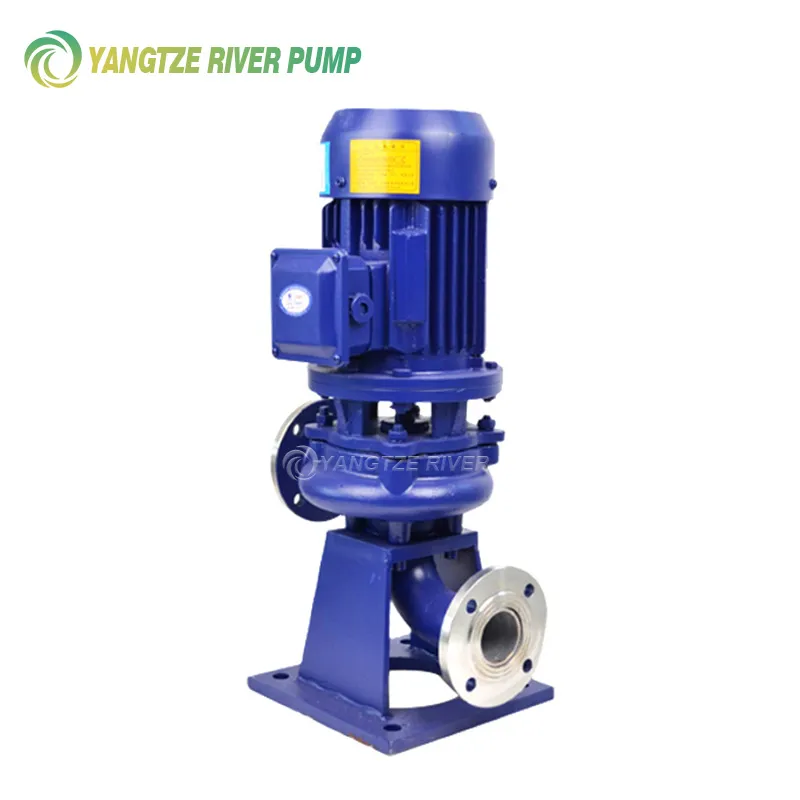 Незасмічені вертикальні насоси для стічних вод LW
-
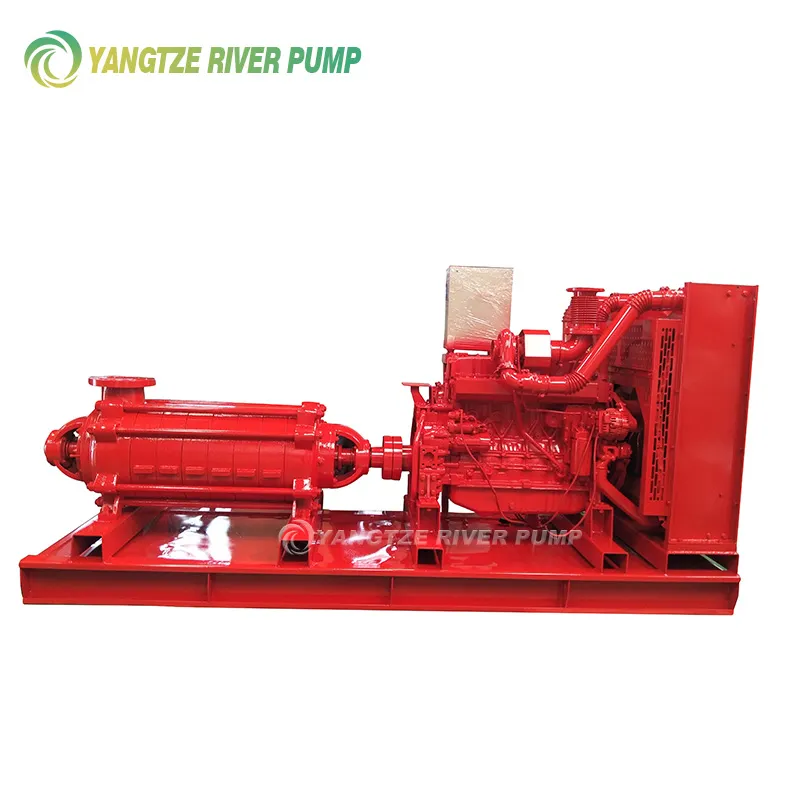 Серія YZD Дизельні багатоступінчасті відцентрові насоси
-
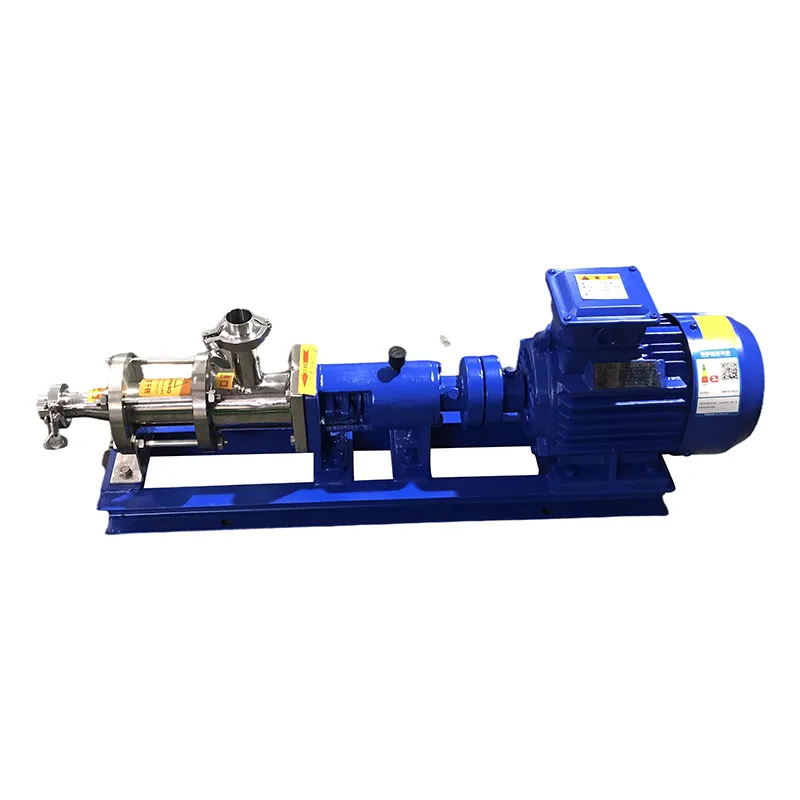 Шнекові насоси санітарного виконання типу GF
-
 Вертикальні одноступінчасті трубопровідні відцентрові насоси ISG та IHG
-
 Пластикові магнітні насоси CQF
-
 Шестерні насоси з круговим зубом типу YCB
-
 Механічні мембранні дозувальні насоси DJ-D
-
 Горизонтальні багатоступінчасті відцентрові насоси (легкої серії) CHL та CHLF
-
 Водокільцеві вакуумні насоси типу SK
-
 Горизонтальні хімічні відцентрові насоси типів IS та IR