








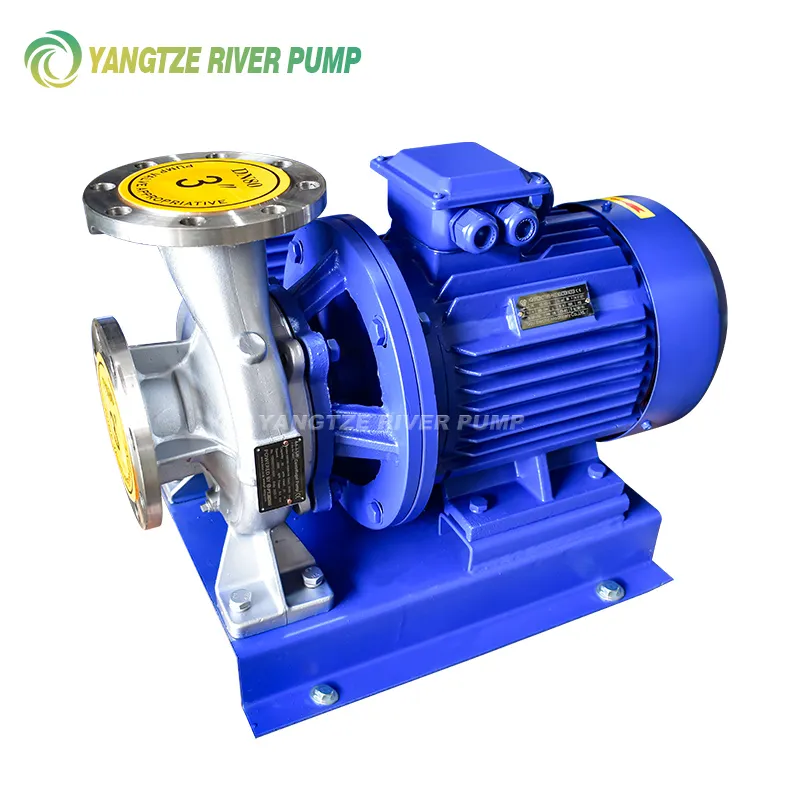
насос відцентровий нержавіюча сталь
Коли чуєш "насос відцентровий нержавіюча сталь", перше, що спадає на думку - це, звичайно, корозійна стійкість. І багато хто на цьому заспокоюється, вважаючи, що купив ?нержавіюча сталь? - І всі проблеми вирішені. Але на практиці все складніше. Мало того, що ?нержавіюча сталь? - Поняття розтяжне (AISI 304, 316, 316L, 904L - це величезна різниця в ціні та застосуванні), так ще й сама конструкція насоса, якість виливки, обробка вала, тип торцевого ущільнення - все це визначає, чи пропрацює агрегат рік в агресивному середовищі. Особисто стикався з ситуаціями, коли замовник економив на матеріалі проточної частини для слабоагресивних середовищ, ставлячи 304 сталь замість 316, а потім дивувався плямам корозії. Або коли вал із звичайної вуглецевої сталі в контакті з ?нержавійкою? створював гальванічну пару... Загалом ключове слово тут — комплексний підхід.
З чого складається правильна? нержавіюча сталь в насосі
Давайте по порядку. Основний матеріал - це, як правило, виливок корпусу, кришки та робочого колеса. Тут важливо не тільки хімічний склад, а й якість самої виливки. Пористість, раковини - це не просто косметичний дефект, це осередки для початку корозії, особливо в умовах кавітації або при перекачуванні абразивних суспензій. У нас на виробництві, на майданчикахТОВ Чжецзян Янцзицзян Насосна промисловістьДля відповідальних замовлень, особливо хімічних насосів, практикують рентгенографічний контроль критичних виливків. Здається, дрібниця? Але саме такі дрібниці відрізняють продукт, який просто зроблено, від продукту, який стабільно працюватиме.
Наступний момент – вал. Часто його роблять із високоміцної нержавіючої сталі, наприклад, із 420-ї марки зі зміцненням. Але важливо, як він сполучається із сальником або торцевим ущільненням. Завзятий гребінь, місце установки механічного ущільнення - ці поверхні часто додатково шліфують або покривають, наприклад, керамікою або вольфраму карбідом, для підвищення зносостійкості. Пам'ятаю один проект з перекачування гарячого розсолу, де саме знос валу в зоні ущільнення став слабкою ланкою? стандартні конструкції. Довелося переходити на вал із наплавленою захисною втулкою.
І, звісно, ущільнення. Гумові манжети з EPDM або Viton, графітові прокладки, саме торцеве ущільнення - їх матеріал повинен бути сумісний не тільки з середовищем, що перекачується, але і з матеріалом насоса. Стандартний набір - це добре, але для справді складних завдань, тих же високотемпературних або твердих частинок середовищ, що містять, потрібен індивідуальний підбір. На нашому сайтіyangtzeriverpump.ruв описах дохімічним відцентровим насосамми завжди акцентуємо увагу на можливості комплектації різними типами ущільнень - від набивання сальнику до подвійних торцевих ущільнень з бар'єрною рідиною.
Де і чому вони незамінні: неочевидні нюанси застосування
Очевидні сфери – хімічна, фармацевтична, харчова промисловість. Тут все зрозуміло: чистота, стійкість до кислот, лугів, розчинників. Але є й менш очевидні галузі. Наприклад, морська вода або опріснювальні установки. Для них часто потрібно не просто AISI 316, а 316L з низьким вмістом вуглецю, щоб уникнути міжкристалітної корозії у зварних швах. Або системи пожежогасіння на морських платформах – там теж потрібна стійкість до солоної атмосфери.
Ще один важливий момент – перекачування абразивних середовищ. Сама по собі нержавіюча сталь не є високозносостійкою. Для піско-сольових суспензій, шламів, пульп з твердими включеннями часто потрібна спеціальна високохромиста сталь (типу CD4MCu), або нанесення захисних покриттів на проточну частину. Іноді раціональнішим рішенням, ніж цільнолітоювідцентровий насос із нержавіючої сталівиявляється насос з футеровкою з поліуретану або гуми. Але це вже інша історія та інший ціновий сегмент.
З особистого досвіду був випадок на невеликому виноробному підприємстві. Вони перекачували сусло та виноматеріали стандартним харчовим насосом із 304-ї сталі. Начебто все за нормою. Але почалися скарги на сторонні присмаки. Виявилося, що в зварних швах усередині корпусу, які були оброблені неідеально, накопичувалися органічні залишки, які починали бродити. Проблему вирішили переходом на апарати з полірованими внутрішніми поверхнями (електрополірування) та більш ретельним промиванням. Це до питання про те, що для харчування важлива не тільки стійкість, а й стан поверхні.
Помилки при виборі та монтажі, які дорого коштують
Найпоширеніша помилка - вибір "за назвою". Бачить замовник у каталозі ?хімічний насос із нержавіючої сталі? і думає, що він підійде для будь-якої хімії. А потім з'ясовується, що в його процесі є, припустимо, хлориди при високій температурі, а насос зроблений з 304 сталі, яка в таких умовах схильна до точкової та щілинної корозії. Або не враховується наявність дрібних твердих частинок, що швидко вбивають стандартне механічне ущільнення.
Монтаж – окрема тема. Нержавіюча сталь - матеріал "м'який". Неправильна обтяжка фланцевих з'єднань, перекоси на трубопроводах, що створюють напруги, - все це може призвести до викривлення корпусу, витоків і швидкого зносу валу. Обов'язково потрібно використовувати прокладки, що відповідають середовищу, і дотримуватись моменту затягування. Бачив, як монтажники затягували шпильки потужним гайковертом до упору? - результат, тріщина в кришці насоса по отвору різьбового.
Ще один тонкий момент – кавітація. Для насосів з нержавіючої сталі вона не менш небезпечна, ніж для чавунних. Більше того, кавітаційна руйнація в умовах агресивного середовища йде набагато швидше. Тому критично важливо правильно розраховувати та налаштовувати систему: забезпечити необхідний кавітаційний запас (NPSH), уникати звужених ділянок на всмоктуванні, правильно підбирати частоту обертання. Нерідко саме кавітація, а не хімічна агресивність, спричиняла виходи з ладу зовні стійкого обладнання.
Еволюція продуктової лінійки: від стандарту до спеціалізованих рішень
Раніше ринок часто задовольнявся універсальними моделями. Зараз тенденція до більшої спеціалізації. Взяти, наприклад, нашу гаму. Крім стандартниходноступінчастих відцентрових насосівз нержавіючої сталі, затребуваними сталі лінійні (in-line) моделі для врізання в трубопровід без зміни його геометрії - ідеально для тісних приміщень на виробництвах, що модернізуються. Абосамовсмоктувальні насосиз нержавіючої сталі для систем, де можливий підсмоктування повітря або потрібно часто запускати насос із сухою всмоктувальною лінією.
Окремо варто виділити магнітні насоси (Magnetic Drive). Це, власне, ідеальне рішення для завдань, де абсолютна герметичність критична. Немає торцевого ущільнення - немає ризику його зносу та витоку. Весь потік середовища укладений усередині герметичного корпусу. Привід здійснюється через магнітну муфту. Для агресивних, токсичних або дорогих середовищ іноді єдиний варіант. У нашому асортименті такі моделі теж представлені, і їхня популярність зростає, незважаючи на вищу початкову вартість, тому що вони кардинально знижують експлуатаційні ризики.
Розвивається і напрямок багатоступінчастих насосів з нержавіючої сталі для створення високого напору при перекачуванні чистих, але агресивних рідин. Наприклад, в системах миття високого тиску з використанням хімічних розчинів або подачі реактивів під тиском в технологічні реактори. Конструктивно це складніші апарати, вимоги до балансування та матеріалу міжступеневих ущільнень там підвищені.
Погляд зсередини виробництва: контроль як гарантія
Що дозволяє говорити про надійність? Не лише правильні креслення, а й контроль на кожному етапі. На наших виробничих лініях, про які йдеться в описі компанії, процес починається з контролю металу. Далі - контроль модельної оснастки для виливків, контроль самої виливки (візуальний, вимірювання товщин стінок, перевірка на щільність). Механообробка на верстатах з ЧПУ - це точність посадкових місць під підшипники та ущільнення, що безпосередньо впливає на співвісність та вібрацію.
Складання - окремий цех, де критично важлива чистота, особливо для насосів харчового та фармацевтичного призначення. І, нарешті, випробування. Кожен насос, перш ніж вирушити до замовника, проходить гідравлічні випробування на випробувальному стенді. Перевіряється подача, тиск, споживана потужність, рівень вібрації, температура підшипникових вузлів. Для насосів із нержавіючої сталі часто додатково проводять випробування на герметичність під тиском. Тільки після цього ставиться шильдик і упаковується насос.
Цей повний цикл – від НДДКР до випробувань та сервісу – який заявлений у філософіїТОВ Чжецзян Янцзицзян Насосна промисловість, - Це не просто красиві слова. Це потреба. Тому що, коли твоє обладнання працює з небезпечним або дорогим середовищем, ціна помилки у вигляді простою виробництва або екологічного інциденту надто висока. Тому краще один раз ретельно перевірити на заводі, аніж потім розбиратися з наслідками на об'єкті у клієнта.
Підсумок: не бренд, а сукупність рішень
Повернемося на початок. ?Насос відцентровий нержавіюча сталь? - Це не чарівна паличка. Це інструмент, ефективність якого визначається десятком факторів: від точного підбору марки сталі та типу ущільнення під конкретне завдання до якості виготовлення та грамотного монтажу. Економія на етапі вибору чи покупки майже завжди виливається у багаторазові витрати на ремонти та простої.
Досвід показує, що діалог із виробником чи постачальником на етапі підбору – це найважливіше. Потрібно максимально повно описати середовище (склад, температуру, наявність твердих частинок, режим роботи – постійний чи циклічний), умови монтажу, вимоги до продуктивності. Тоді фахівець зможе запропонувати не просто "насос з нержавіючої сталі", а оптимальне технічне рішення - чи це стандартна модель з певною комплектацією або доопрацювання конструкції під особливі умови.
Зрештою, надійний відцентровий насос із нержавіючої сталі – це симбіоз правильних інженерних рішень, якісних матеріалів та суворого виробничого контролю. Саме на цьому і будується робота, чи то проектування новогозанурювального насосадля свердловини з агресивною водою або відвантаження партії стандартних хімічних насосів для модернізації цеху. Головне — розуміти, що за загальною назвою ховається цілий світ технічних нюансів, від яких залежить успіх проекту.
Відповіднапродукція
Відповідна продукція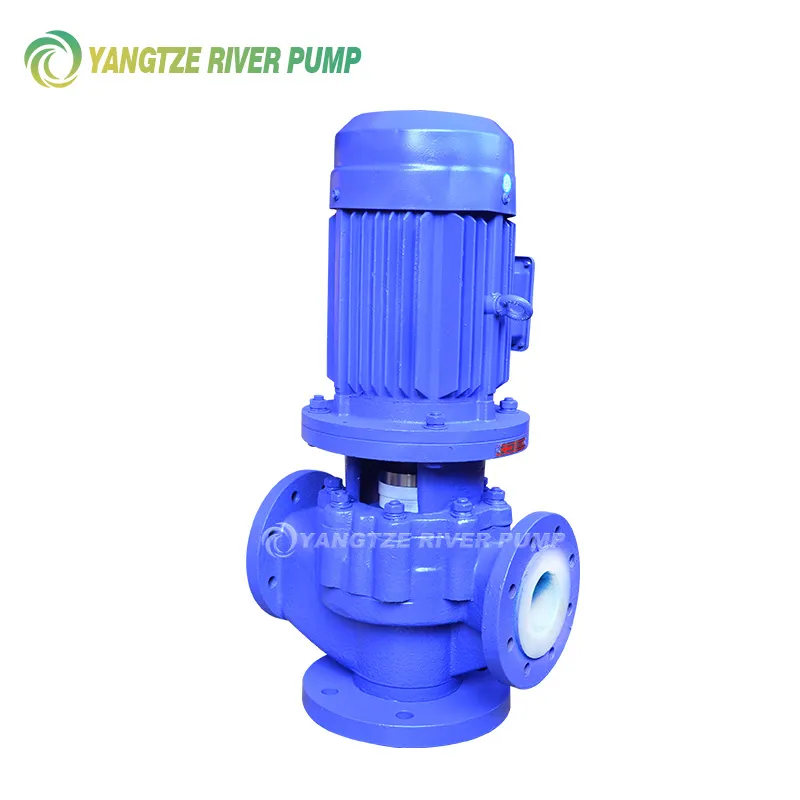

Найпопулярнішіпродукти
Найпопулярніші продукти-
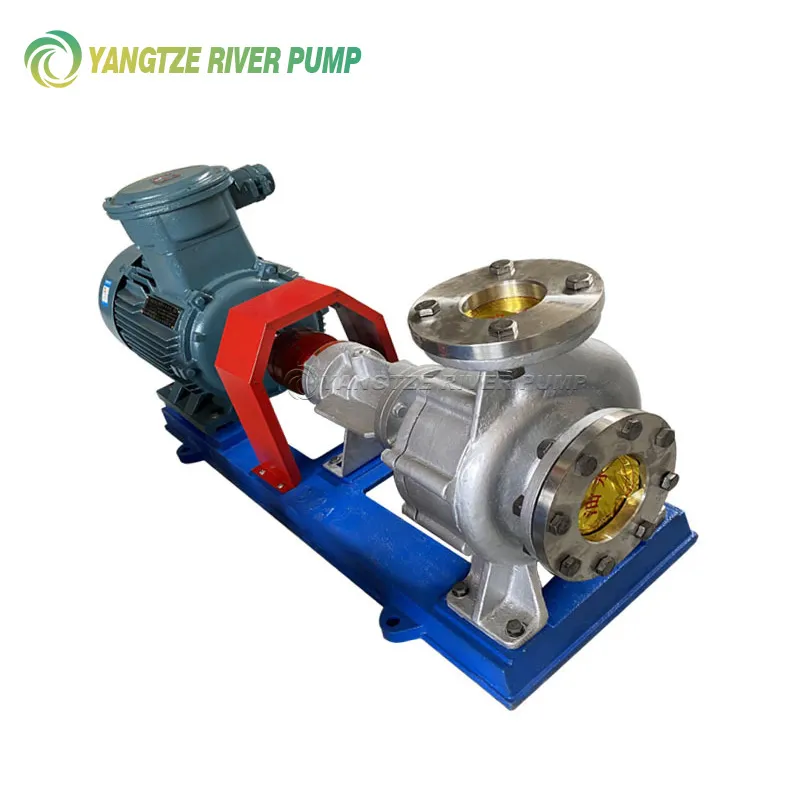 Насоси для термальної олії RY
-
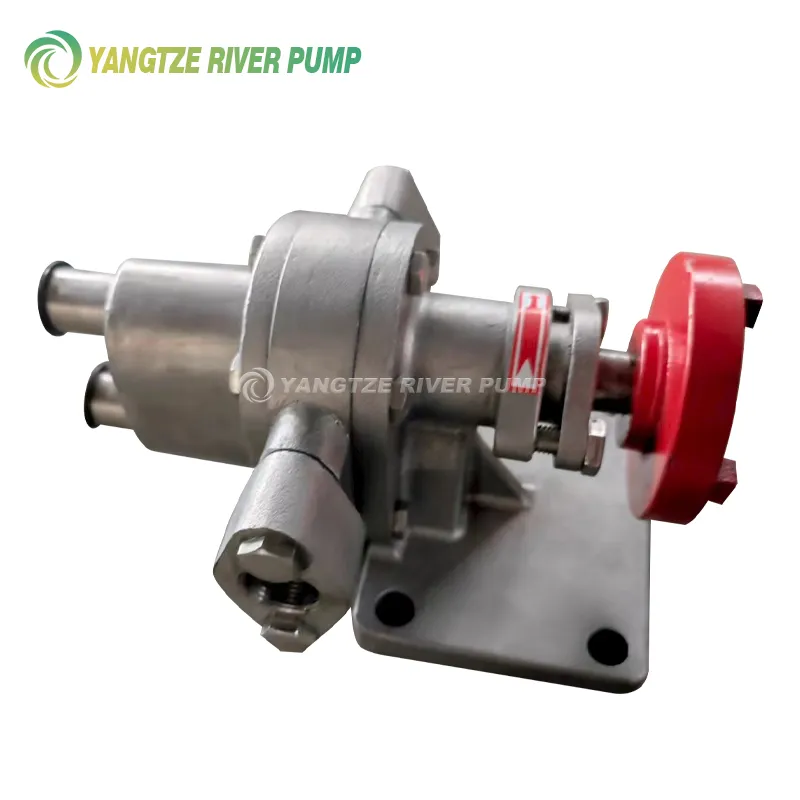 Шестерні масляні насоси типу KCB
-
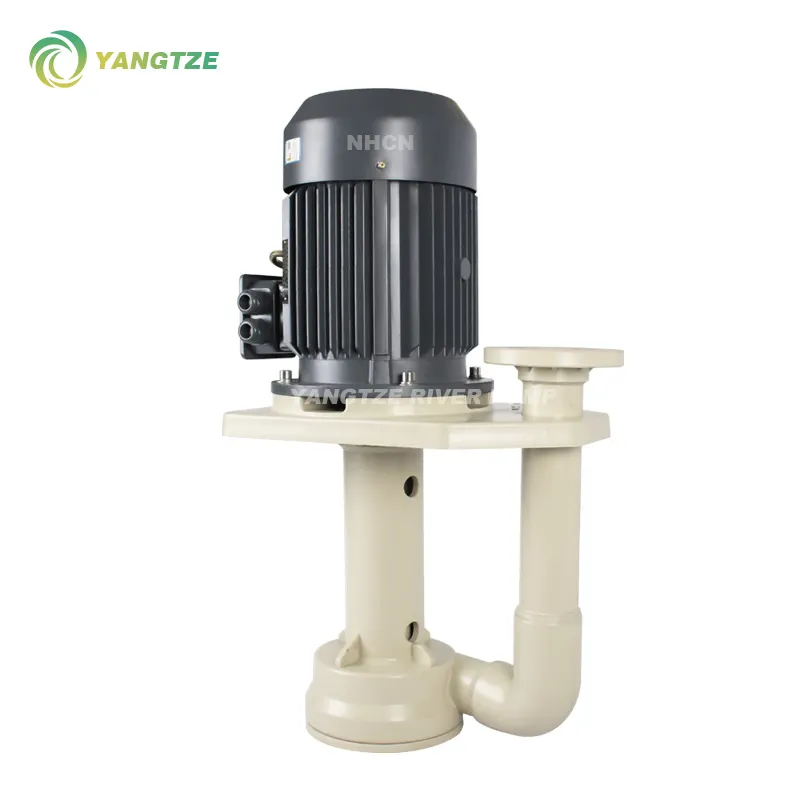 Вертикальні насоси для установки всередині/зовні ємності YZCN та YZCW
-
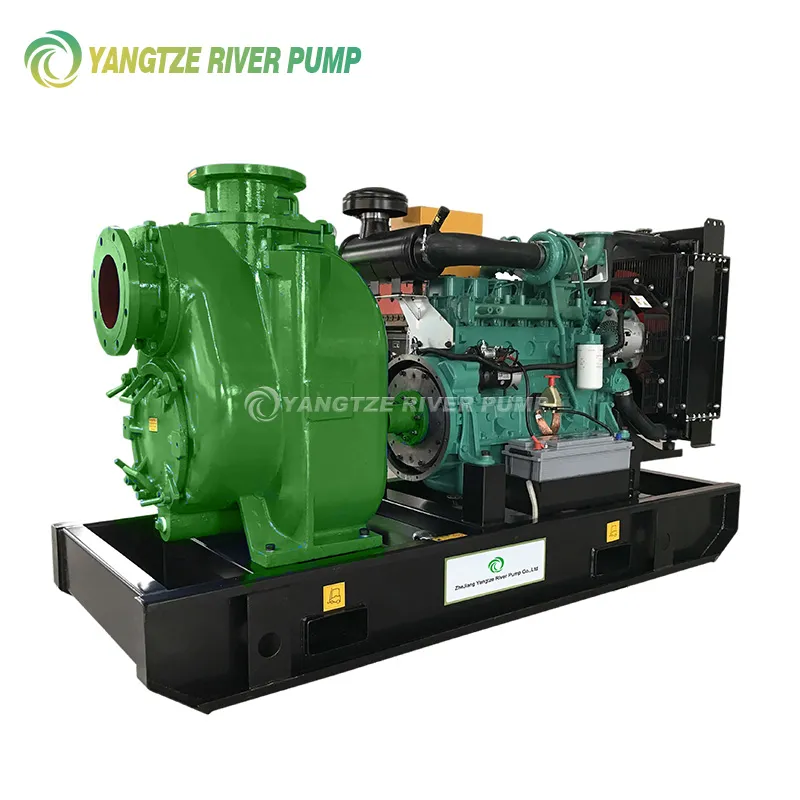 YZSP Дизельні самовсмоктувальні насоси
-
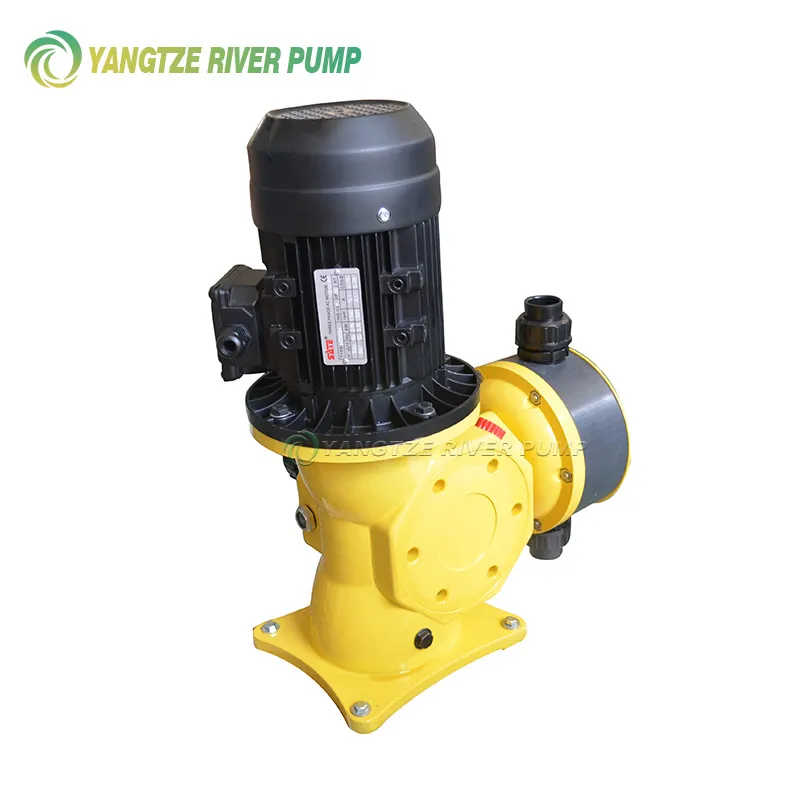 Механічні мембранні дозувальні насоси DJ-D
-
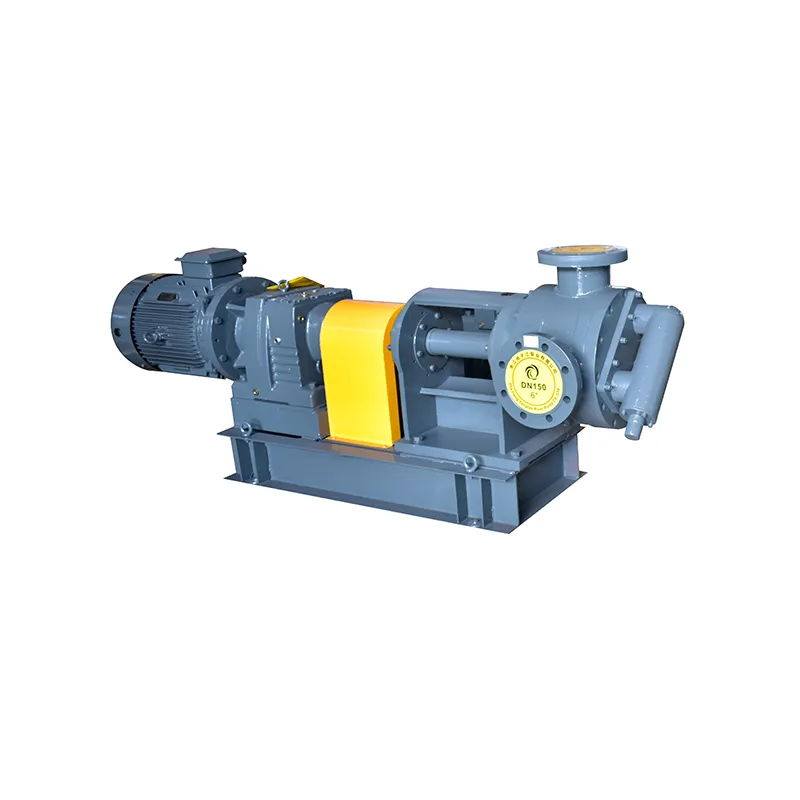 Високов'язкі насоси з внутрішнім зачепленням типу NYP
-
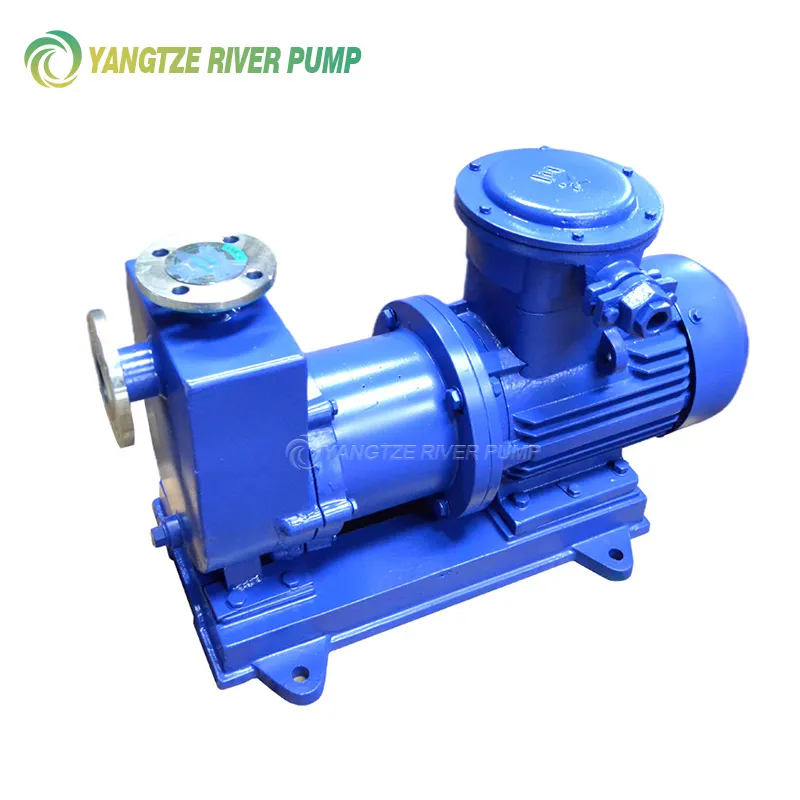 Самовсмоктувальні магнітні насоси з нержавіючої сталі ZCQ
-
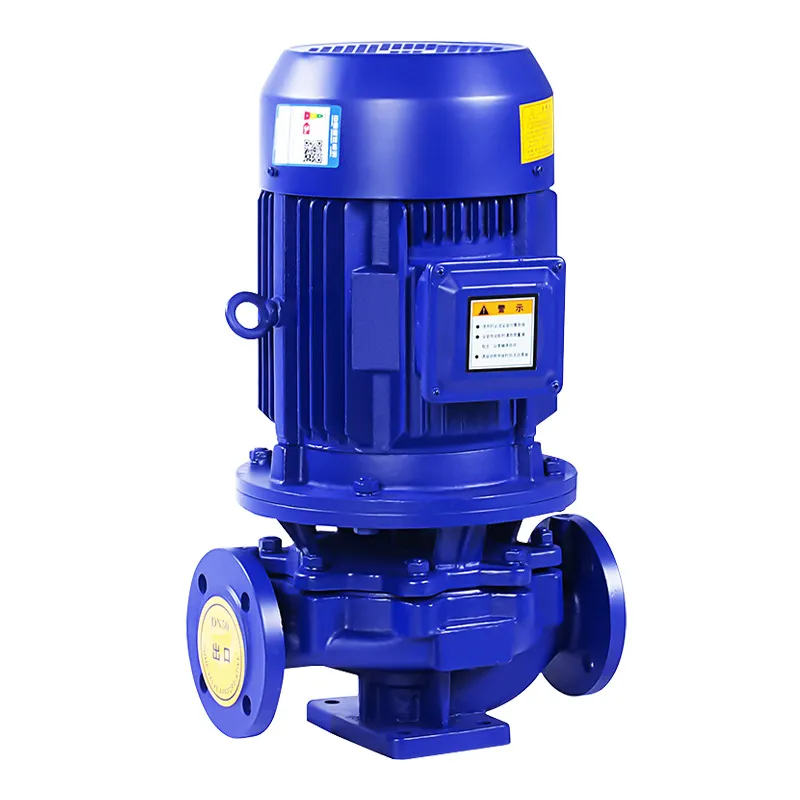 Вертикальні одноступінчасті трубопровідні відцентрові насоси ISG та IHG
-
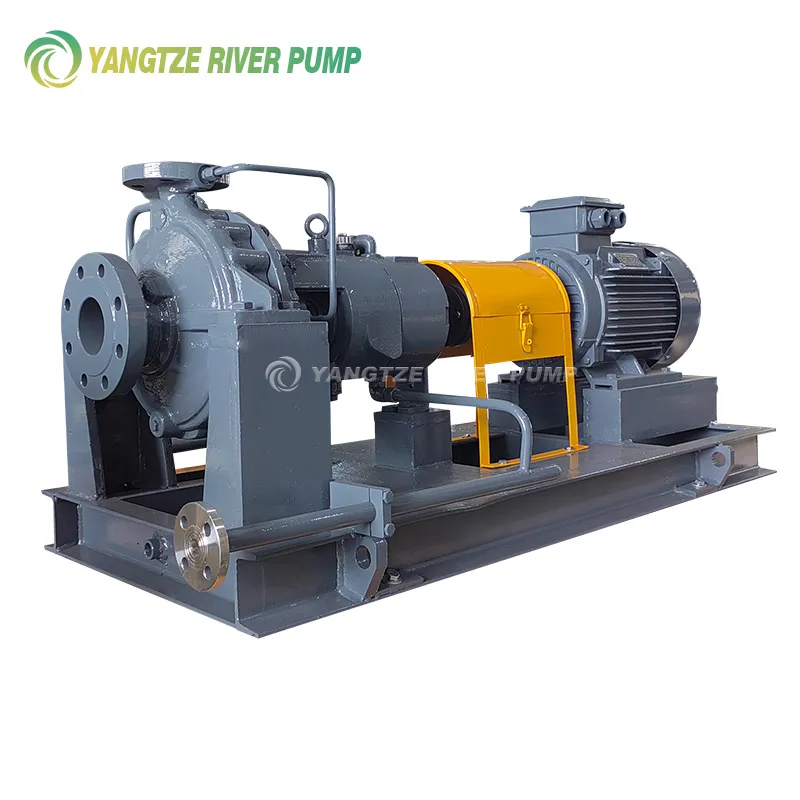 Нафтохімічні технологічні насоси API 610 YZE
-
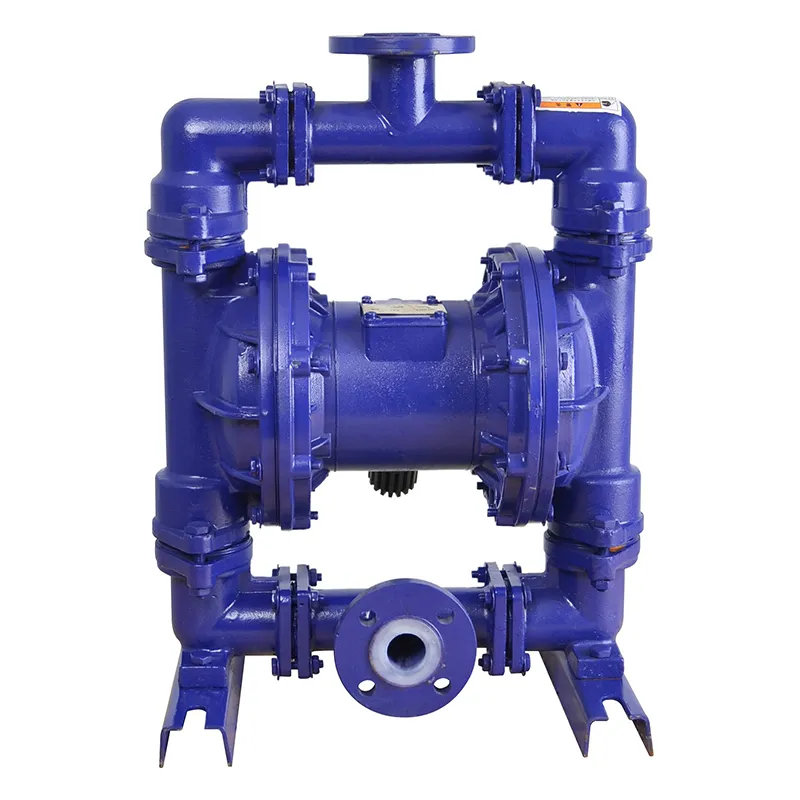 Металеві пневматичні мембранні насоси QBK
-
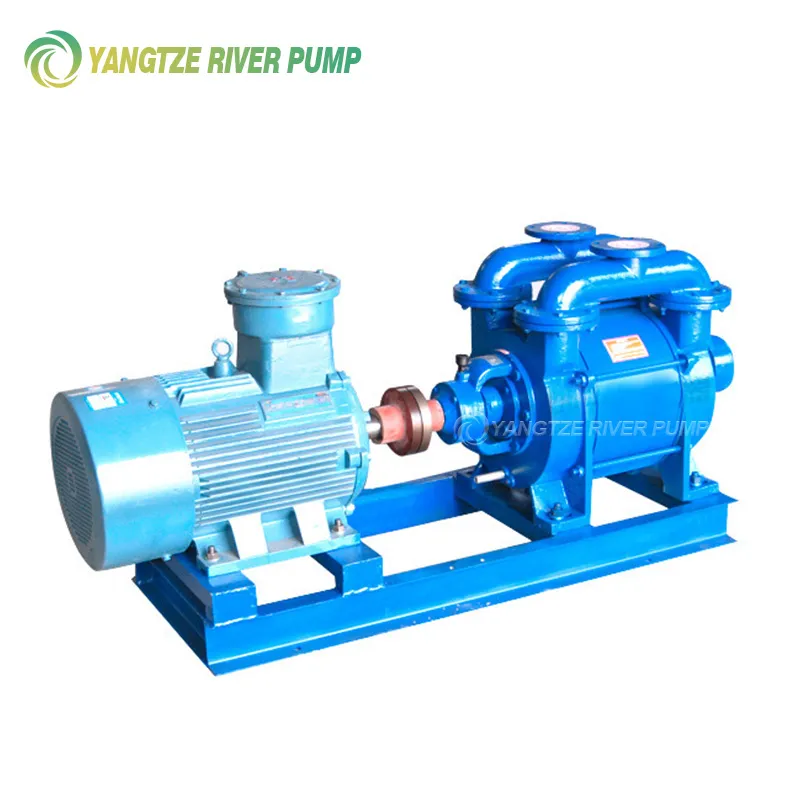 Водокільцеві вакуумні насоси типу SK
-
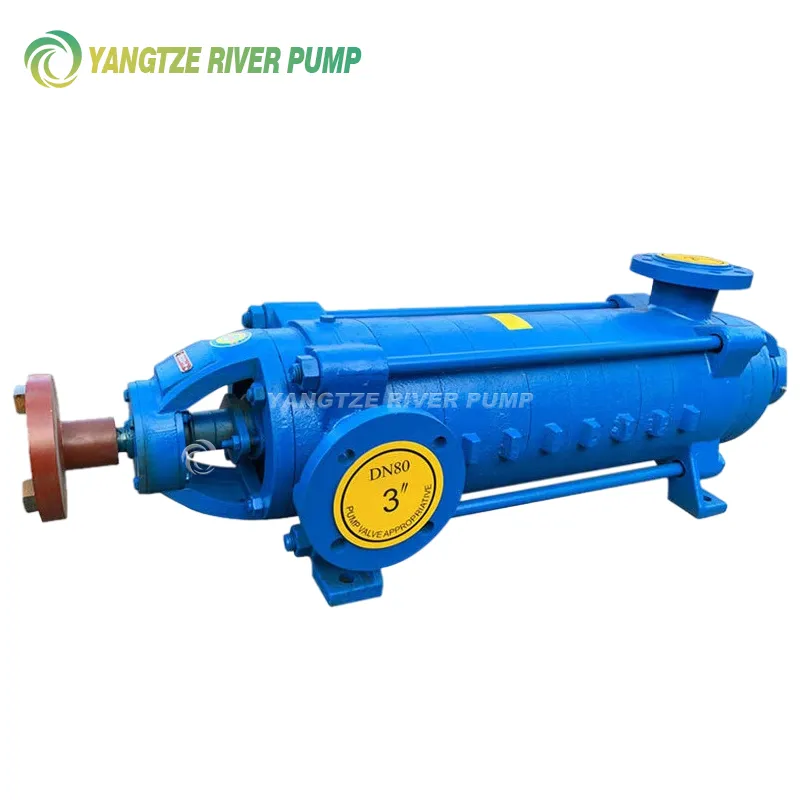 Горизонтальні багатоступінчасті відцентрові насоси типу D
Пов'язанийпошук
Пов'язаний пошук- FY Занурювальні хімічні насоси
- відцентровий насос для свердловини вихор
- зовнішній шестерний насос
- ZCQ Самовсмоктувальні магнітні насоси з нержавіючої сталі
- глибинний насос горизонтальний
- вакуумний всмоктуючий насос
- вакуумні відцентрові насоси
- глибинний насос 40 метрів
- Горизонтальні одноступінчасті відцентрові насоси
- вакуумний насос 42 л хв